
平顶山钢格板G405/30/100FG 全国发货
浏览次数:次
- 产品规格:
- 发货地:江苏省常州天宁区
关键词
平顶山钢格板G405/30/100FG
详细说明
板材厚度3mm可定制
扁钢宽度30mm ,40mm ,50mm ,60mm
扁钢间距30mm、40mm可按需定制
表面处理热镀锌、冷镀锌及不处理
产品特点通风,采光,散热,防滑
工艺人工焊接
颜色银白色
编号03
是否防砸是
运输物流运输
数量10000
可售卖地全国
用途建筑工地、电厂、船厂等
网孔长100mm可按需定制
是否跨境源否
材质304不锈钢 Q235 热镀锌
抗压能力高强度承压
规格平面型扁钢,锯齿形扁钢,I型扁钢
组合方式常规组合(扁钢和麻花钢/圆钢)
扁铁间距40mm
钢格板经过数据处理后的质量管理不仅非常好,而且在使用过程中还具有企业的许多其他特点。当我们需要选择钢格栅时,我们也可以看到表面处理产品的整体教学效果体现了哪些问题。通过分析这些国家的基本特点,我们在中国可以得到更好的选择来使用这个产品。 钢格板功能 1、耐腐蚀性强。我们需要进行表面处理的原因是为了防止钢格板表面的腐蚀。由于强腐蚀,对产品的使用寿命影响很大。因此,产品在镀金属锌后可以使用更长时间。 第二道钢格栅可以起到很好的安全防护作用。经过处理的钢格栅确实可以起到很好的安全防护作用。我们知道,表面涂有一层金属锌,在实际使用过程中有很多特点,可以避免表面损伤,提供更好的安全保护。影响。 钢格板的切割方式主要有两种:一种是冷切,另一种是热切。每种方法都有一个有用的分类。例如冷切割可以选择水切割或普通切割,也可以选择锯切。如果是热切割,选择火焰切割,或者低温等离子切割,或者高能激光切割钢材。 钢格板的快速切割方法 不管用什么方法切割,切割后都会出现切割裂纹。这个裂缝是可以操纵的。例如,当有经验的工人切割时,切割裂纹可能非常小。如果学徒做切割,切割裂纹的产生是比较大的。如果选择热切割,切割前进行加热,加热时间应根据钢格板的类型或质量而定。热切割加热后,切割裂纹可以相对减少。低速切削是一种常见的切削方式。切割前需要预先购买。良好的加热可以合理地减少切割裂纹。加热温度可达100℃以上或以下。如果切割速度快或钢板厚度较大,可适当提高加热温度。水切割是一种适用于钢格板一些要求的冷切割方法。钢格板 当通过将扁钢直接放置在模具上而不是拉直扁钢进行焊接时,格网矩阵中的内应力被假定为在外观上是直的。实际上,此时假设在比较强的钢格板的内应力上加上了较强的外力(如高温、打浆、捏合),内应力就会暴露出来。如何防止热镀锌钢格板在焊接时变形?虽然钢格板在包装和运输过程中外观变为水平弓形,但扁钢先矫直后焊接。假设扁钢呈现弯曲的锯齿形状,而不是在焊接时对扁钢进行矫直,而是将扁钢直接焊接到模具上并呈现笔直。事实上,此时已经存在强烈的内应力对比。热镀锌前,镀锌钢格板生产厂家应做好准备:钢格板进入热镀锌槽前的母材表面应清洁无污染。这里推荐酸洗作为清洁表面的简单方法,但应避免过度酸洗。酸洗前应清除表面不能用酸洗去除的油渍、油漆、焊渣等污物。格栅板加工后,格栅板表面应尽量大,无气孔、无缩孔,孔缝或焊接面应采用喷砂、喷丸、电解酸洗等方法处理。网格质量的决定因素!钢格板厂家需要知道钢格板表面的粗糙度对锌层的厚度和锌层的结构也有影响,因为钢格板表面的不平整度通常在热镀锌后仍然存在,先,热浸镀锌后结构依然存在。酸洗前可对钢格板进行喷砂和粗磨,使表面粗糙。热镀锌的锌层比纯酸洗的锌层厚。热镀锌钢格栅色泽鲜艳,透气通透,具有现代装饰气息。设备上有焊接和夹紧两种方式,可根据实际情况选择。
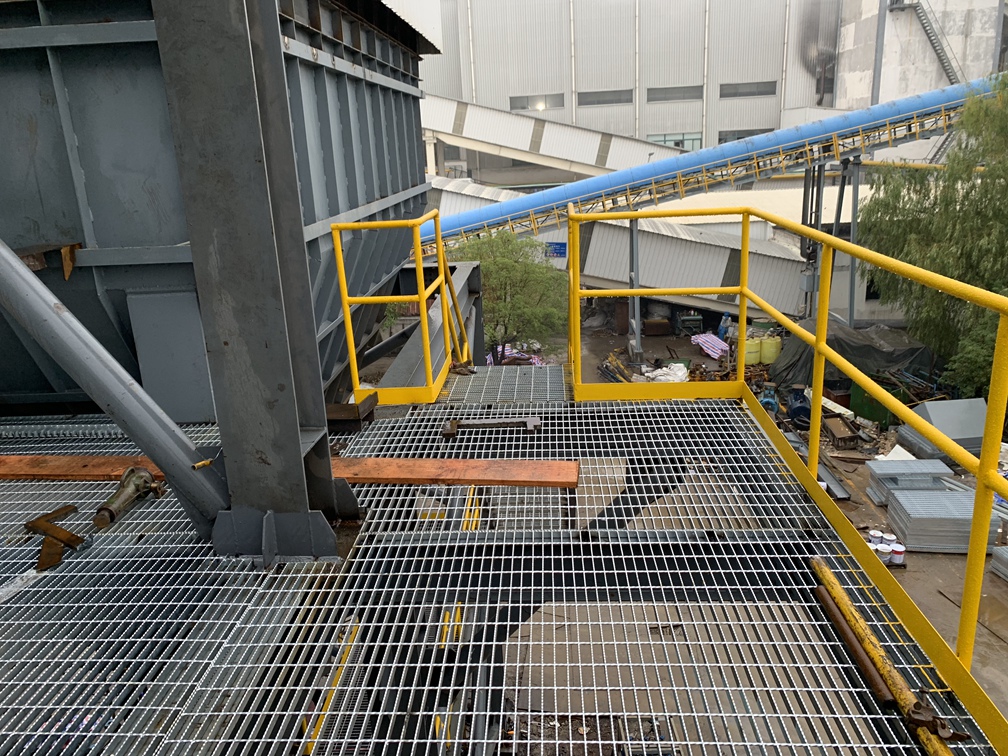
复合钢格栅板可用于焊接和设备夹紧两种方式,焊接的优点是固定的很长一段时间,不松散,详细定位在产品的每一个角落边钢材、焊缝长度不小于20毫米,角焊高不小于3毫米。设备夹具的优点是不会损坏的热浸镀锌层,方便拆卸,每个板需要至少4套设备夹具,设备夹数量的增加与板的长度的增加,该方法不是夹下,直接螺钉头焊接在钢梁上,确保产品不会因设备机架松动而从横梁上掉落。复合钢格是由具有跨距能力的钢格板与密封面上的花纹板组合而成的一种产品。复合钢格产品变形后的修正方法有哪些?当产品的边板因磕碰而变形时,主张用大锤敲击或用扳手纠正变形注意不要用力太大。2、当复合钢格栅因受力不当导致对角线偏差较大时,两个人将产品站起来,让对角线较长的一角与地面反复磕碰,受力需要较小。当板平面曲折,它提倡的是产品是放在枕木,砖或其他对象提出了在地上,脸向上,这样曲折更严重和凸接触,两人区分产品的两端和温柔的力量。注意以上几种校正方法都是简单易操作的,只要受力适度,基本可以校正复合钢格栅的变形,但不要过大,过大的受力会产生相反的效果。

压焊钢格栅和手工焊接钢格栅是不同的机器压焊钢格栅是由耐高压焊接机焊接而成,先需要将扁钢装载在特定的模具上,手工把钢筋水平地向均匀地排列好扁钢,经过牢固利用焊接电源和液体压力将焊条压入焊接成扁钢,从而获得牢固、稳定和高强度的钢格板。机器压焊的效率比较高,生产尺寸的宽度不会超过1.2米,因为机器焊接有一定的尺寸,一些形状的钢格板不是机器生产的,只能手工焊接。这种焊接过程受设备、电流和电压的影响。该工艺与原扁钢的水平有关。扁钢宽度误差大,会影响焊接强度,使强度不一致。该工艺的缺陷主要是假焊和虚拟焊,假焊和虚拟焊容易造成钢筋剥落。由于设备的额定容量,不能生产大截面的重型钢格栅。该设备焊接工艺的额定容量低于800KVA,只能制作厚度小于4mm的扁钢格网板,1250KVA可以制作厚度为5~6mm的扁钢格网板。手工焊接钢板产生的需要打孔,在扁钢条列入洞点焊,梁和板会有一定的差距,但每个接触点的焊接、扁钢和麻花钢相当于融化连接,所以焊接将变得更强,强度将会改善,但看起来不如压焊美观。生产工艺比较灵活,产品多样化,基本上可以生产出全系列的钢格板,在生产重型钢格板方面具有优势
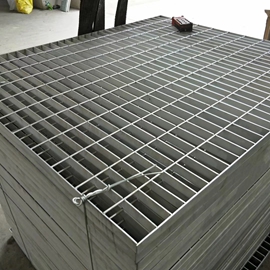
钢格栅镀锌层厚度达不到规范要求要求将直接影响产品的使用寿命。镀锌钢板厚度的原因有:(1)锌液温度的影响。当锌液的温度低于430度,锌和铁扩散速度较低,不容易产生满足铁和锌合金层,整个涂层薄,当温度是460度锌层加厚,当温度继续上升,锌液薄,锌层和薄,因此需要严格控制锌液的温度,以保证钢板质量的稳定性。(2)钢格板在锌液中停留时间的影响。钢晶格在锌液中停留的时间有一定的大小,这是根据钢晶格的厚度来确定的。随着镀锌时间的延长,会增加镀层厚度,但镀锌时间过长会使锌层变脆,但会影响质量。(3)钢格从锌液中提取方法的影响。钢格栅从锌液中铅析出时应保持垂直铅析出,钢格栅倾斜的锌层较薄,因此,钢格栅铅锌罐应保持垂直铅析出。
钢格栅板是由一组(或多组)平行的金属格栅和框架组成;倾斜安装在进水口通道,或进水口泵站集水井中,截留污水中的粗悬浮物和杂质。网格所捕获的污染物量随网格间距的选择和水的性质而变化很大。一般不堵塞水泵站和水处理厂处理设备为原则。安装在污水处理厂处理系统前面的电网也应考虑使整个污水处理系统正常运行,而不应堵塞处理设施或管道。因此,可以设置两种格栅的厚度和厚度。格栅间距一般16-25mm,不超过40mm。被困污染物的数量取决于该地区的条件、下水道系统的类型、污水的流量和网格的间距
m.glggb88.b2b168.com